废气处理设施全解析:从工艺选型到运维达标,工业企业的治理路径
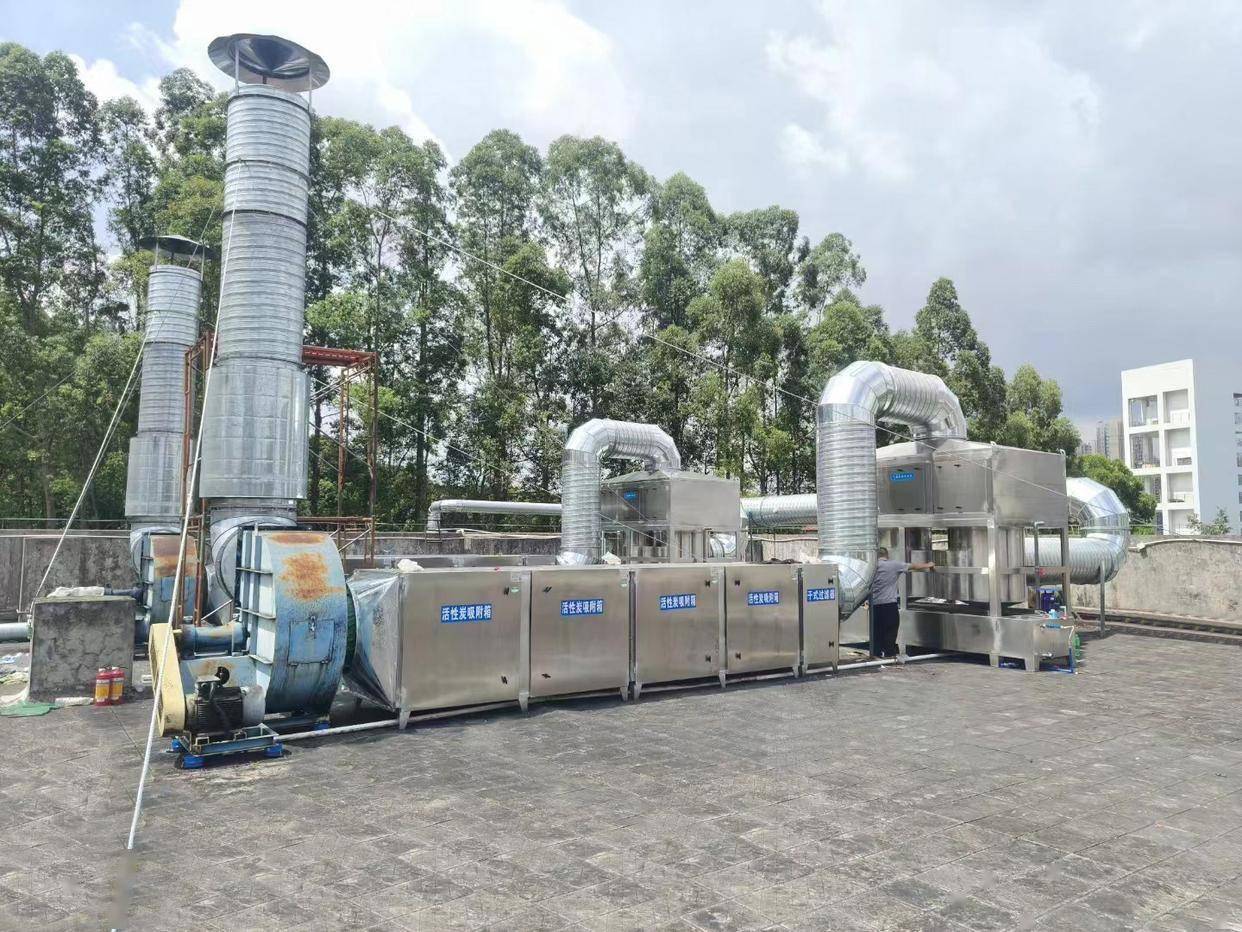
在环保监管日趋精细化的今天,废气处理设施已经成为工厂能否持续生产的“生命线”。无论是喷涂、印刷、化工、医药,还是食品加工、家具制造、包装注塑,只要生产环节产生挥发性有机物(VOCs)、酸性气体、粉尘或异味,就需要一套匹配工况的工业废气处理设备来兜底。很多企业在被要求整改时才发现,问题往往不在于“有没有装设备”,而在于“装得对不对、用得好不好”。本文围绕废气处理设施展开,从工艺原理、选型逻辑、工程实施到日常运维,梳理一条可落地的治理思路。
一、废气处理设施在环境治理体系中的位置
废气处理设施并不是一个孤立的机器,而是一整套“收集—输送—净化—排放—监测”的系统。它上承生产工艺的产污环节,下接区域大气环境质量,是环境治理链条中非常关键的一环。与环卫、绿化、生态保护等环境工作相比,废气治理的难点在于:污染物种类多、浓度波动大、工况差异明显,很难用一套标准方案通吃所有企业。

从环境管理角度看,一套合格的废气处理设施需要同时满足几个层面的要求:
- 达标排放:排放口各项污染物浓度符合国家及地方排放标准,特别是VOCs、苯系物、颗粒物、非甲烷总烃等指标。
- 稳定运行:不是验收时达标,而是在不同季节、不同生产负荷下都能保持处理效率。
- 安全可靠:涉及有机溶剂时,防爆、防火、防静电是硬性前提。
- 可监测可追溯:配合环境监测要求,具备必要的采样口、在线监测或手工监测条件。
二、主流废气处理设施类型与适用场景
不同行业、不同污染物,对应的治理工艺差别很大。以下是目前工业场景中应用较为广泛的几类设施。
1. 活性炭吸附箱
活性炭吸附箱是中小风量、中低浓度有机废气治理中最常见的选择之一。其原理是利用活性炭丰富的孔隙结构,把废气中的VOCs分子吸附截留在表面。设备结构相对简单、投资较低、启停灵活,适合间歇性生产、废气浓度不高的场合,比如小型喷涂、印刷、电子组装等。
需要注意的是,活性炭是有吸附容量的,饱和后必须及时更换或再生,否则不仅效率骤降,还可能因脱附造成二次污染。实际运行中,很多企业“装了箱体却忘了换炭”,这是治理效果不达标的高频原因。
2. 喷淋净化塔
喷淋净化塔主要用于处理酸碱性气体、水溶性污染物以及部分粉尘和异味。废气从塔底进入,与自上而下喷淋的吸收液逆流接触,污染物被溶解或中和后进入循环水系统。常见于电镀、酸洗、化工、实验室排风等场景。
喷淋塔的效果取决于液气比、填料层高度、喷淋密度和吸收液配方。单纯靠加大水量并不一定提升效率,合理设计填料和布气结构往往更关键。
3. 光氧催化设备
光氧催化设备利用高能紫外线灯管裂解有机分子,并配合催化剂进一步氧化分解,对低浓度、大气量的恶臭气体有一定效果,常用于污水站除臭、橡胶、饲料、食品加工等异味治理。它的优势是运行阻力小、无明火风险;局限性在于对高浓度、成分复杂的废气处理能力有限,容易受粉尘和湿度影响。
4. 催化燃烧设备(CO/RCO)
催化燃烧设备属于销毁型工艺,废气经预热后进入催化床,在贵金属催化剂作用下低温氧化为二氧化碳和水。它适合中高浓度、成分相对稳定的有机废气,处理效率高,且不产生危废活性炭。对于有回收价值或浓度较高的溶剂类废气,配合沸石转轮浓缩后进入催化燃烧,是近年比较主流的组合工艺。
5. 蓄热式燃烧(RTO/TO)
当废气风量大、浓度低且成分复杂时,蓄热式热氧化设备能通过陶瓷蓄热体回收热量,降低运行能耗。它适用于大型涂装、化工、包装印刷等连续生产场景,但投资和运维门槛也相对较高。
三、挥发性有机物治理的工艺选择逻辑
挥发性有机物治理没有“万能方案”,核心是根据三个维度判断:风量、浓度、成分。
- 低浓度、小风量:活性炭吸附箱、光氧催化设备可作为基础配置,重点是定期更换耗材。
- 低浓度、大风量:建议采用“沸石转轮浓缩 + 催化燃烧”组合,先把大风量浓缩成小风量,再高效销毁。
- 中高浓度:直接上催化燃烧或RTO,既保证效率,又能通过热回收降低能耗。
- 含酸碱、含尘:前端先做喷淋洗涤或除尘预处理,保护后端吸附或催化材料不被堵塞、中毒。
- 含硫、含卤素、含硅:催化剂易中毒,需谨慎评估,必要时改用蓄热燃烧并做防腐设计。
一个常见的误区是:只看设备报价,不看工况匹配。低价设备往往在风量、材质、控制系统上压缩成本,最终导致收集不到位、排放超标、能耗飙升,整改成本反而更高。
四、废气处理工程实施中的关键细节
废气处理工程不是把设备买回来安装好就结束了,真正决定成败的,往往是那些容易被忽略的环节。
- 源头收集:集气罩的位置、风量、罩口风速,直接决定废气能不能被“抓住”。收集效率低,后端设备再好也是事倍功半。
- 管道设计:管径、风速、弯头数量影响系统阻力。风速过低容易积尘积油,过高则增加能耗和噪声。
- 材质选择:涉及腐蚀性气体时,玻璃钢、PP、不锈钢的选择要与废气成分对应,避免短期锈穿。
- 防爆与安全:有机废气治理系统需配置阻火器、泄爆片、防爆风机与浓度联锁报警,尤其是催化燃烧和RTO系统。
- 自动化控制:PLC控制、温度联锁、压差报警、变频调节,能让设备在负荷变化时保持稳定,也便于后期监管核查。
五、运维管理:让设施长期稳定达标
环保检查中,设备“建而不用、用而不管”是常见扣分项。一套废气处理设施的价值,很大程度体现在日常运维上。
建立运行台账
记录设备启停时间、风机电流、压差、温度、耗材更换周期、监测数据等,既方便自查,也能在检查时提供依据。
耗材定期更换
活性炭、过滤棉、UV灯管、催化剂都有使用寿命。建议按运行时间和压差变化双重判断更换节点,而不是等到闻到异味才处理。
定期检测与校准
结合环境监测要求,定期开展排放口检测,校验在线监测设备,确保数据真实有效。发现效率下降时,及时排查是收集问题、耗材问题还是工艺问题。
安全巡检不放松
催化燃烧和RTO系统要重点关注蓄热体堵塞、催化剂失活、超温报警;喷淋系统要关注喷嘴堵塞、循环液浓度和pH值。
六、青岛、即墨地区企业废气治理的实践要点
青岛及即墨地区制造业门类齐全,涉及橡胶、轮胎、机械加工、包装印刷、家具、食品、化工等多个行业,废气成分差异明显。沿海地区空气湿度大、盐分高,对设备的防腐性能提出了更高要求;同时冬季气温低,部分工艺的启动预热和冷凝风险也需要提前考虑。
本地企业在推进废气治理时,建议重点关注:
- 结合当地排放标准和行业整治要求确定治理路线,避免“一刀切”套用外地方案。
- 优先选择有本地工程经验的服务方,便于后期运维响应和耗材供应。
- 对涉VOCs工序做密闭化改造,从源头减少无组织排放,这往往比单纯加大末端设备更有效。
- 涉及异味投诉风险的企业,可同步考虑除臭与降噪设计,减少对周边环境的影响。
七、常见问题解答
Q1:活性炭吸附箱和催化燃烧设备怎么选?
关键看浓度和风量。低浓度小风量、生产不连续,用活性炭吸附箱更经济;中高浓度或连续生产,催化燃烧的运行成本和处理效率更有优势。两者也可以组合使用。
Q2:废气处理设施验收后还需要做什么?
验收只是起点。后续要做的是稳定运行、定期换耗材、按周期监测、保留台账,并随着产能和工艺变化及时评估设施是否仍然匹配。
Q3:为什么装了设备还是被投诉有异味?
常见原因有三类:一是收集罩设计不合理,废气根本没进设备;二是风量不足或管道漏风;三是耗材饱和、设备长期未维护。需要从源头到末端逐段排查。
Q4:废气治理工程一般包含哪些内容?
通常包括现场勘察与工况检测、方案设计、设备制造、管道与电气安装、调试验收、运维培训以及后续耗材供应,是一个完整的系统工程。
结语
废气处理设施的本质,是把生产过程中产生的污染,用可控、可测、可持续的方式消化掉。它既是环保合规的硬性要求,也是企业环境责任的具体体现。与其在检查前临时应付,不如从工况出发,把收集、净化、监测、运维四个环节做扎实。选对工艺、装好设备、管好日常,才能真正实现稳定达标排放,让生产与周围的空气都更从容。